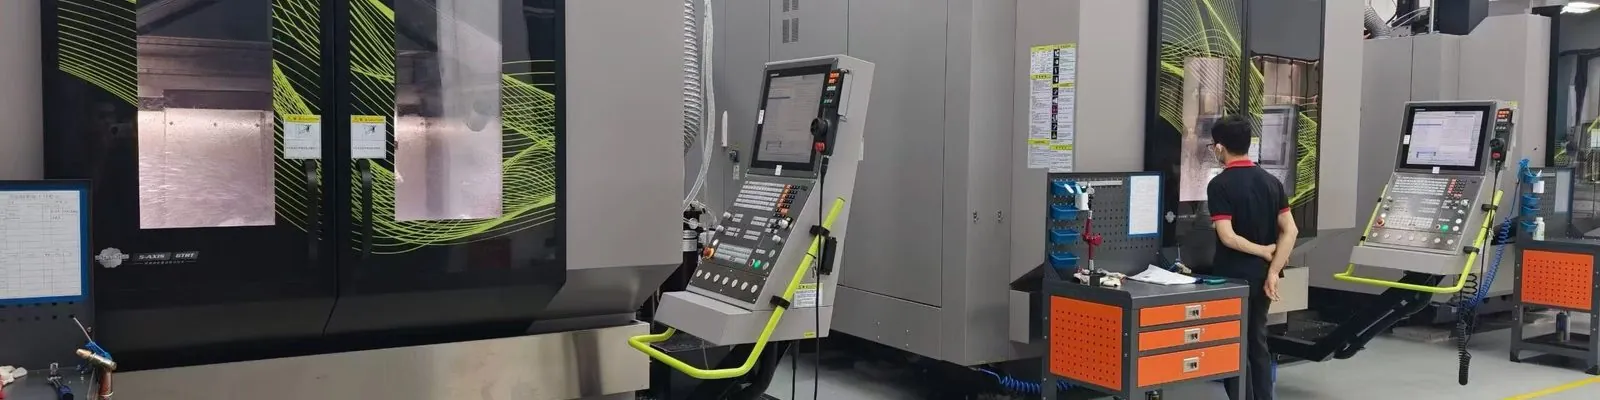
Une méthode traditionnelle pour une pièce tournée avec des éléments fraisés est la suivante : la tourner sur un tour, la déplacer vers une fraiseuse, la fixer à nouveau, découper les méplats et les trous transversaux. Un centre de tournage-fraisage fait les deux sans relâcher la pièce.
Qu'est-ce que ça change
Précision de positionnement entre les éléments tournés et fraisés. C’est le véritable avantage. Lorsqu'un trou transversal doit être localisé précisément par rapport à un diamètre tourné, chaque refixage dépense une partie de votre budget de tolérance. Couper les deux dans une seule configuration supprime entièrement cette source d’erreur.
Prise en charge et délai de livraison. Moins de déplacements entre les machines, moins de files d'attente, moins de possibilités de gérer les dommages sur les surfaces finies.
Travail. Une configuration au lieu de deux ou trois.
Les parties où ça rapporte
- Arbres avec rainures de clavette, plats ou trous cruciformes
- Raccords filetés avec méplats
- Collecteurs et connecteurs avec ports inclinés par rapport à l'alésage principal
- Toute pièce ronde dans laquelle une fonction fraisée a une tolérance de position référencée par rapport à une référence tournée.
Les parties où ce n'est pas le cas
Une pièce tournée simple sans fraisage ne gagne rien. Une pièce largement prismatique avec un petit élément tourné est généralement meilleure sur un centre d'usinage. Et à des volumes très élevés, des machines dédiées à un seul usage fonctionnant en parallèle peuvent battre une machine qui fait tout de manière séquentielle.
Que mettre sur le dessin
Vous n'avez pas besoin de nommer le processus. Ce qui aide, c'est :
- Références de référence qui rendent la relation explicite : si le trou transversal est situé à partir du diamètre tourné, indiquez-le avec une référence plutôt qu'avec une cotation à partir d'une arête.
- Tolérance de position sur la fonction fraisée par rapport à cette référence
- Une note sur quelles surfaces sont fonctionnelles
Ainsi, un fournisseur peut voir immédiatement si la pièce nécessite un itinéraire à configuration unique.
Un contrôle pratique
Si votre dessin dimensionne une fonction fraisée à partir d'une fonction tournée avec une tolérance inférieure à environ ± 0,05 mm, il est presque certainement préférable d'opter pour un processus à configuration unique - et cela vaut la peine de demander directement à votre fournisseur s'il le propose de cette façon. Deux fournisseurs proposant la même pièce, un pour une configuration et un sur trois, produiront des prix différents et des capacités différentes, et le devis à lui seul ne vous dira pas lequel est lequel.