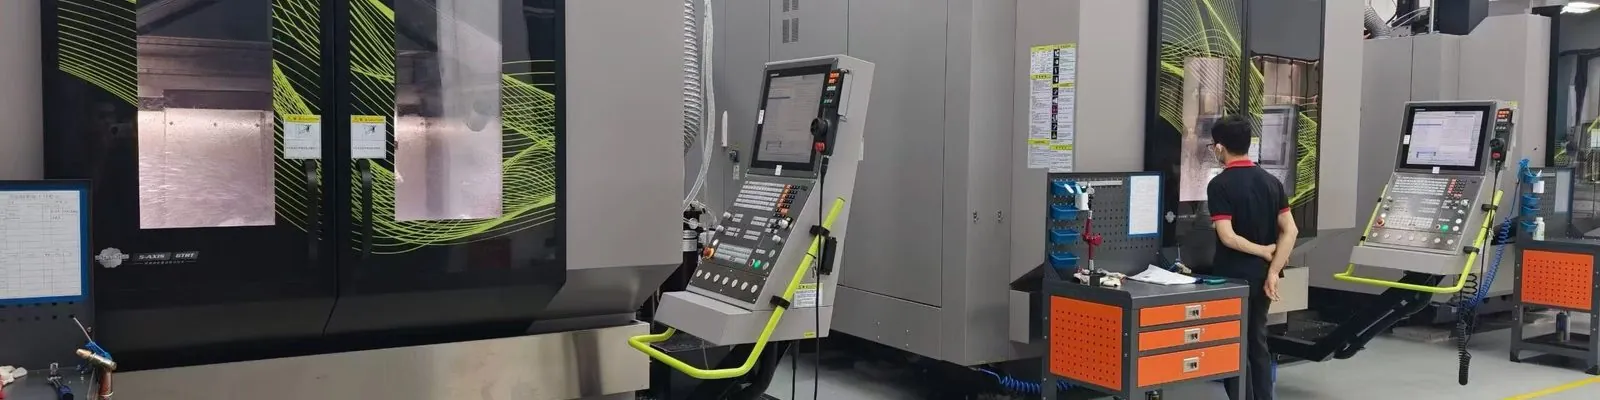
الطريقة التقليدية للجزء المخروط ذو الميزات المطحونة هي: تشغيله على مخرطة، ونقله إلى مطحنة، وتثبيته مرة أخرى، وقطع المسطحات والثقوب المتقاطعة. يقوم مركز الدوران بالأمرين دون تحرير الجزء.
ما الذي يتغير
دقة الموضع بين الميزات المدورة والمطحونة. هذه هي الفائدة الحقيقية. عندما يجب تحديد موقع الثقب المتقاطع بدقة بالنسبة للقطر المدور، فإن كل عملية إعادة تركيب تنفق جزءًا من ميزانية التسامح الخاصة بك. يؤدي قطع كليهما في إعداد واحد إلى إزالة مصدر الخطأ هذا بالكامل.
المناولة والمدة الزمنية. تحركات أقل بين الآلات، وطوابير أقل، وفرص أقل للتعامل مع الأضرار على الأسطح النهائية.
تَعَب. إعداد واحد بدلاً من اثنين أو ثلاثة.
الأجزاء التي يدفع فيها
- أعمدة ذات مجاري مفاتيح أو فتحات مسطحة أو ثقوب متقاطعة
- تجهيزات مترابطة مع الشقق وجع
- المشعبات والموصلات ذات المنافذ الموجودة بزوايا التجويف الرئيسي
- أي جزء دائري حيث يكون للميزة المطحونة تسامح في الموضع يشير إلى مرجع مرجعي
الأجزاء التي لا يحدث فيها ذلك
الجزء البسيط الذي لا يحتوي على ميزات مطحونة لا يكسب شيئًا. عادة ما يكون الجزء المنشوري إلى حد كبير مع ميزة واحدة صغيرة مستديرة أفضل في مركز التصنيع. وبكميات كبيرة جدًا، يمكن للآلات المخصصة ذات الغرض الواحد والتي تعمل بالتوازي أن تتفوق على آلة واحدة تقوم بكل شيء بشكل تسلسلي.
ما يجب وضعه على الرسم
لا تحتاج إلى تسمية العملية. ما يساعد هو:
- مراجع مرجع الإسناد التي تجعل العلاقة واضحة — إذا كانت الفتحة المتقاطعة تقع من القطر المدور، فقل ذلك باستخدام مسند الإسناد بدلاً من تحديد الأبعاد من الحافة
- التسامح في الموضع على الميزة المطحونة بالنسبة إلى هذا المسند
- ملاحظة على الأسطح الوظيفية
ونظرًا لذلك، يمكن للمورد أن يرى على الفور ما إذا كانت القطعة تريد مسارًا أحادي الإعداد.
فحص عملي
إذا كانت أبعاد رسمك عبارة عن ميزة مطحونة من ميزة مقلوبة بتفاوت أكثر من حوالي ± 0.05 مم، فمن المؤكد تقريبًا أنك أفضل حالًا من خلال عملية إعداد واحدة - ومن المفيد أن تسأل المورد الخاص بك مباشرة عما إذا كان يقتبسها بهذه الطريقة. اثنان من الموردين يقتبسان نفس الجزء، واحد في إعداد واحد وواحد في ثلاثة، سينتجان أسعارًا مختلفة وقدرات مختلفة، ولن يخبرك عرض الأسعار وحده بأي منهما.