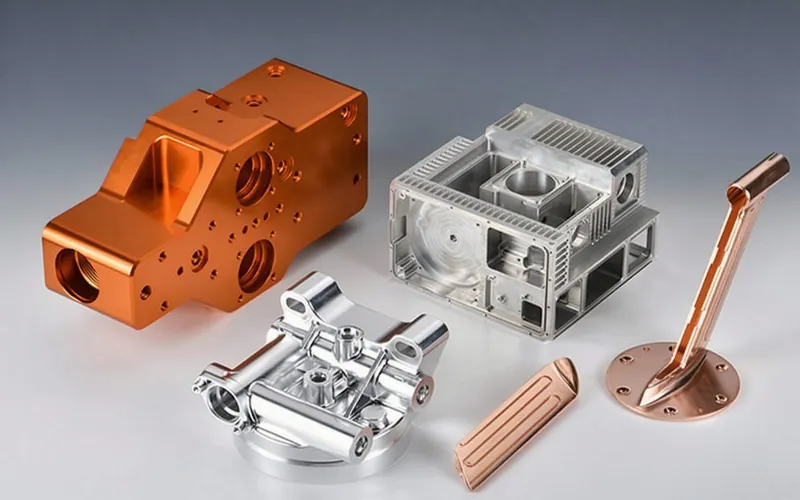
ชิ้นส่วนอะลูมิเนียมที่ถ่ายเทความร้อนด้วยทองแดงและอะโนไดซ์สำหรับการระบายความร้อนของเซิร์ฟเวอร์ AI — ผ่านการตัดเฉือนให้มีความเรียบของการซีลระดับ 0.005 มม.
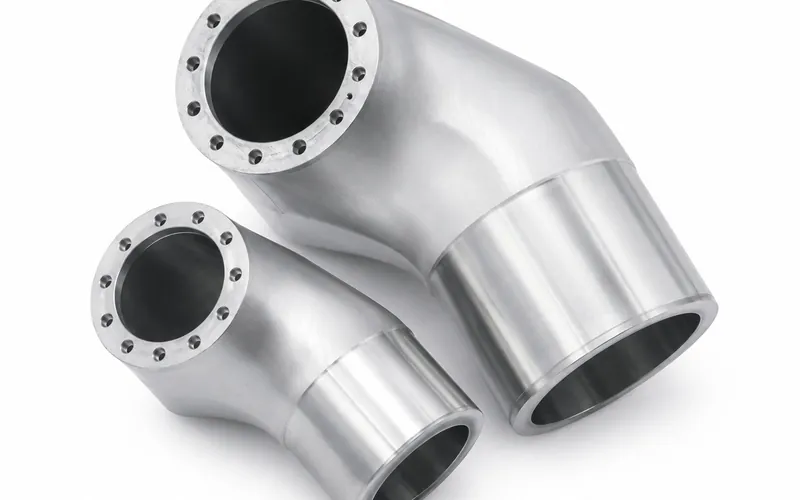
การตัดเฉือนแบบ 5 แกนที่ทำงานพร้อมกันในการตั้งค่าเดียว โดยยึดพิกัดความเผื่อของโปรไฟล์ 0.002 มม. บนอินเทอร์เฟซฮาร์มอนิกไดรฟ์
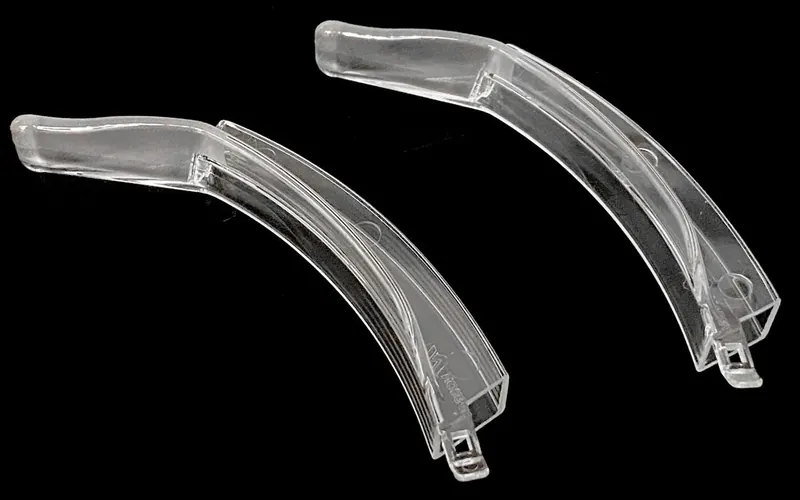
ตัวอุปกรณ์โพลีคาร์บอเนตโปร่งใสขึ้นรูปในห้องคลีนรูมคลาส 10,000 ด้านล่าง ISO 13485.
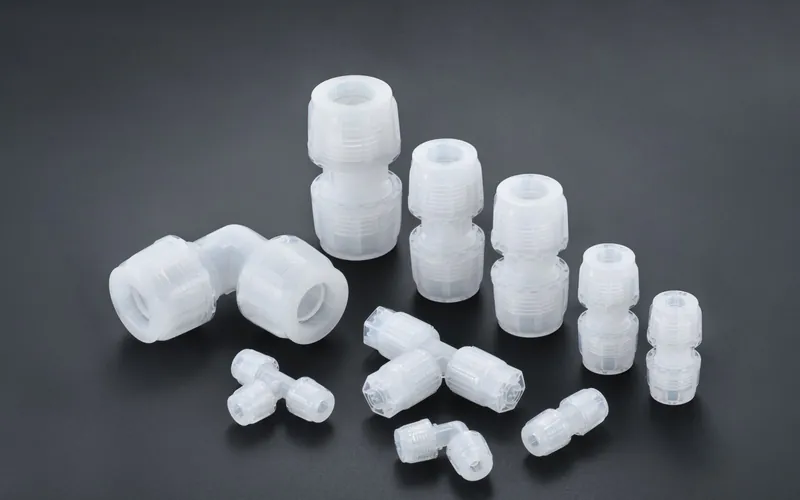
ส่วนประกอบของไหลฟลูออโรโพลีเมอร์สำหรับการจัดการตัวกลางเซมิคอนดักเตอร์ ทำความสะอาดห้องสะอาด และบรรจุถุงสองชั้น
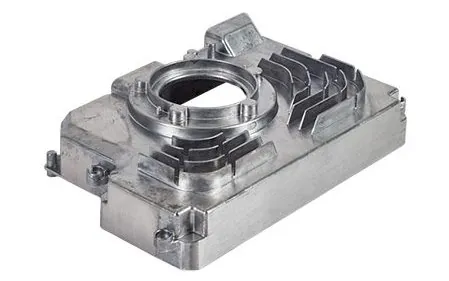
ผนังบาง AZ91D การหล่อโครงสร้าง, CNC- Datum และ Thread เสร็จแล้วพร้อมประกอบ
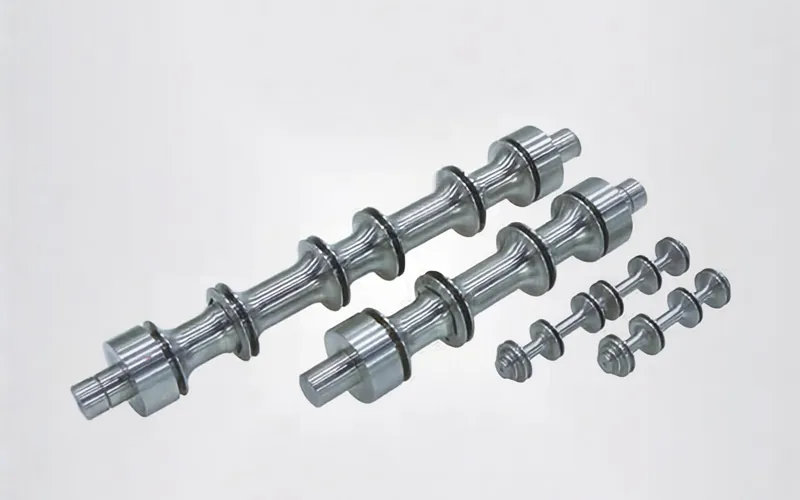
การผลิตเครื่องกลึงป้อนแท่งด้วยค่ารันเอาท์ ≤0.005 มม. ได้รับการตรวจสอบแล้วบนเกจวัดความเข้มข้น
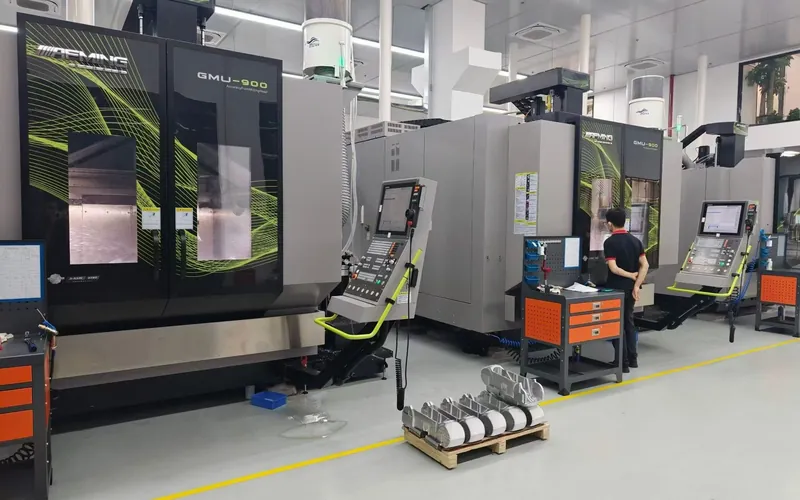
สำหรับชิ้นส่วนทรงกลมที่มีแผ่นเรียบ รูขวาง หรือเกลียวนอกแกน การทำทั้งหมดนี้ในเครื่องเดียวจะเปลี่ยนทั้งต้นทุนและความแม่นยำ
อ่านบทความ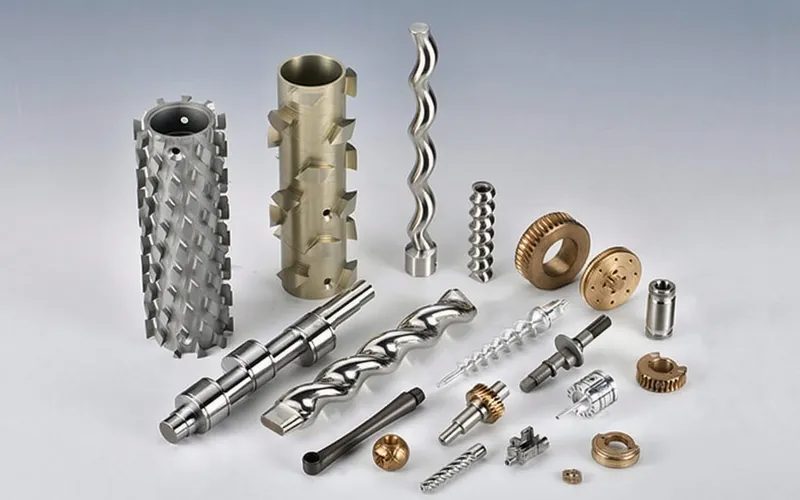
สามวิธีในการร้อยด้ายในชิ้นส่วนที่กลึงด้วยโปรไฟล์ต้นทุนและความแข็งแกร่งที่แตกต่างกันสามแบบ การเลือกที่ไม่ดีเป็นสาเหตุของความล้มเหลวในสนาม
อ่านบทความ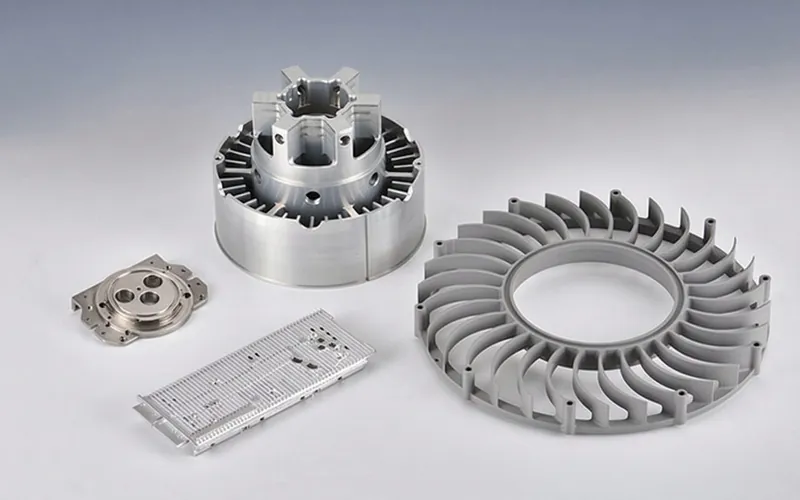
มีทั้งเครื่องอย่างดีและมีจำหน่ายอย่างแพร่หลาย โดยทั่วไปตัวเลือกจะขึ้นอยู่กับความแข็งแกร่ง พฤติกรรมการกัดกร่อน และสิ่งที่เกิดขึ้นหลังการตัดเฉือน
อ่านบทความ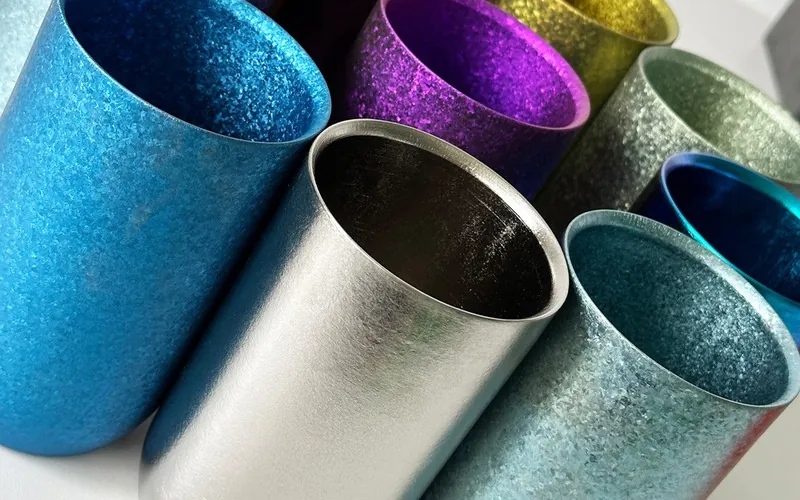
พื้นผิวทั่วไปสามประการสำหรับชิ้นส่วนกลึง และคำถามที่ตัดสินใจระหว่างสิ่งเหล่านั้น ได้แก่ การกัดกร่อน ลักษณะ ขนาด และต้นทุน
อ่านบทความ
Ra 1.6 ไม่ใช่การขัดผิว แต่เป็นความหยาบ นี่คือสิ่งที่ต้องระบุเมื่อรูปลักษณ์ภายนอก การปิดผนึก หรือการยึดเกาะของการเคลือบมีความสำคัญจริงๆ
อ่านบทความ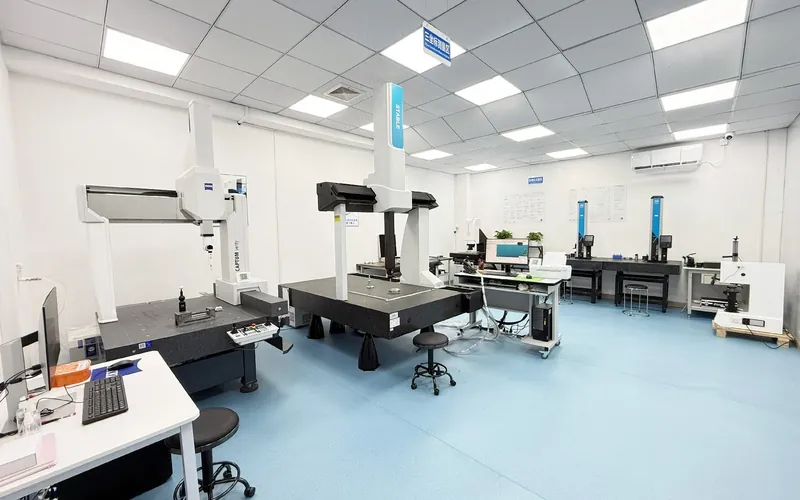
อ FAI รายงานคือการประกันที่ถูกที่สุดในการตัดเฉือนจากภายนอก แต่เฉพาะในกรณีที่คุณระบุสิ่งที่ต้องมีก่อนรันคำสั่งแรกเท่านั้น
อ่านบทความ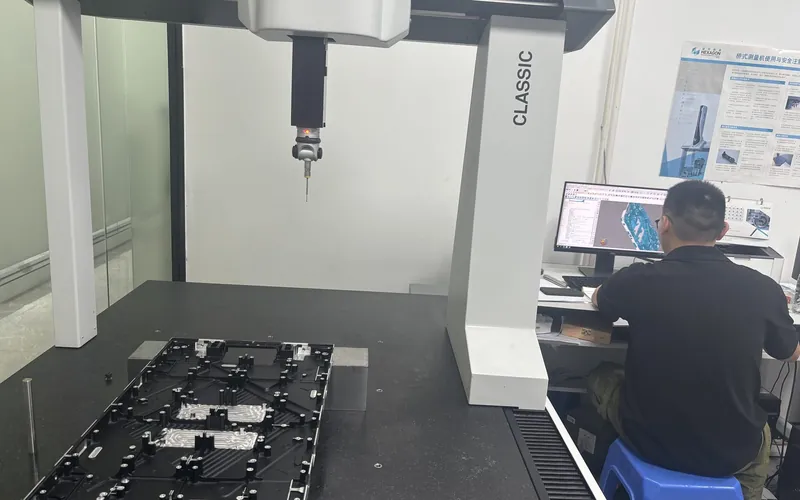
ตัวเลือกข้อมูลจะตัดสินใจว่าจะจัดเก็บ วัด และตรวจสอบชิ้นส่วนอย่างไร ทำผิดแล้วคุณจะจ่ายให้ทุกชิ้นตลอดไป
อ่านบทความ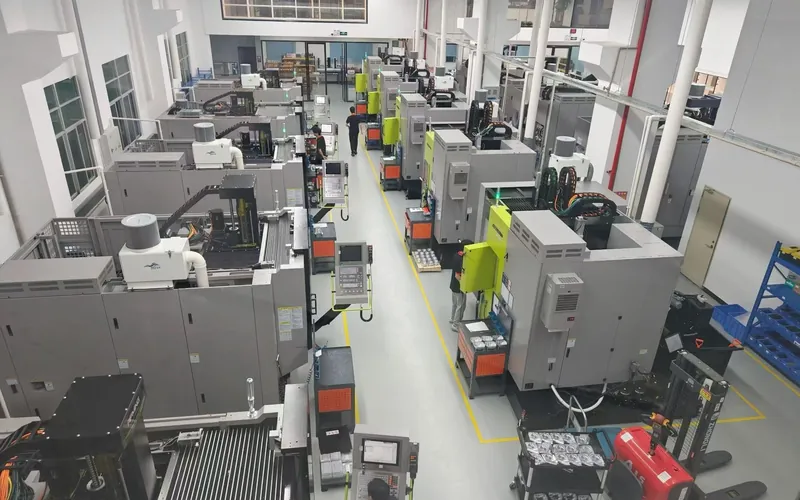
การตรวจสอบการออกแบบเพื่อการผลิตควรเปลี่ยนรูปวาดของคุณ ถ้ามันกลับมาเป็นราคาและไม่มีอะไรอื่นคุณจะไม่ได้รับมัน
อ่านบทความ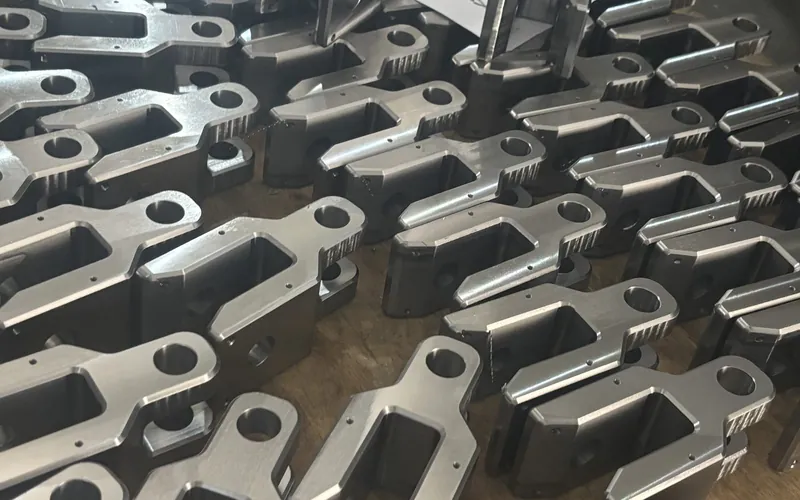
ไม่มีเครื่องมือในการตัดจำหน่าย ดังนั้นความประหยัดของการผลิตจำนวนน้อยจึงแตกต่างอย่างสิ้นเชิง นี่คือปริมาณที่ขับเคลื่อนราคาจริงๆ
อ่านบทความ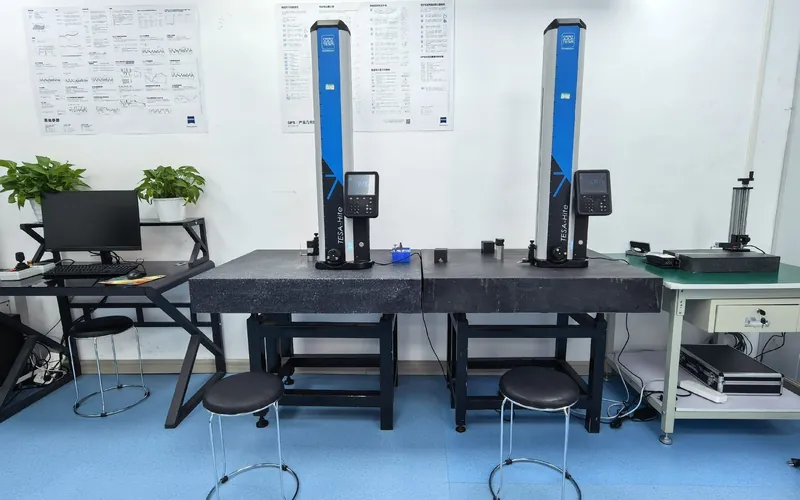
คู่มือเชิงปฏิบัติเพื่อระบุพิกัดความเผื่อของชิ้นส่วนที่กลึง - ในกรณีที่มีขีดจำกัดที่จำกัด และในกรณีที่เพิ่มราคาต่อหน่วยของคุณเป็นสองเท่า
อ่านบทความ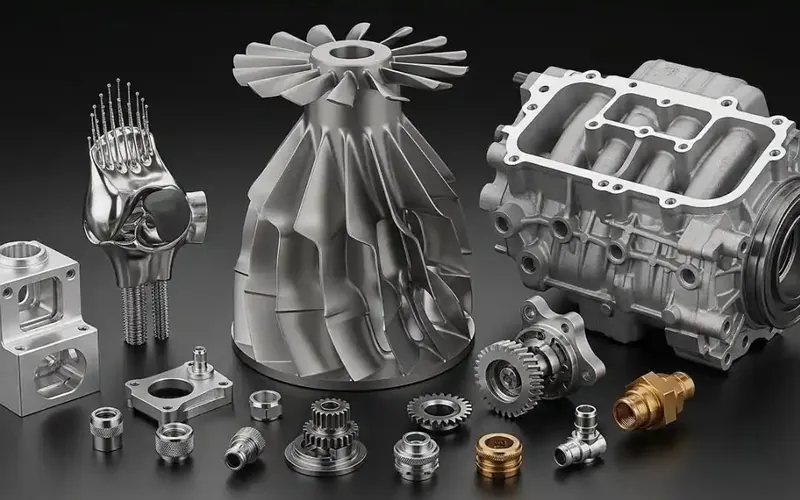
คำพูดสองคำสำหรับส่วนเดียวกันอาจแตกต่างกันได้ถึง 40% และทั้งคู่ก็ตรงไปตรงมา นี่คือสิ่งที่อยู่เบื้องหลังตัวเลข และคำถามใดที่ทำให้เกิดความแตกต่าง
อ่านบทความ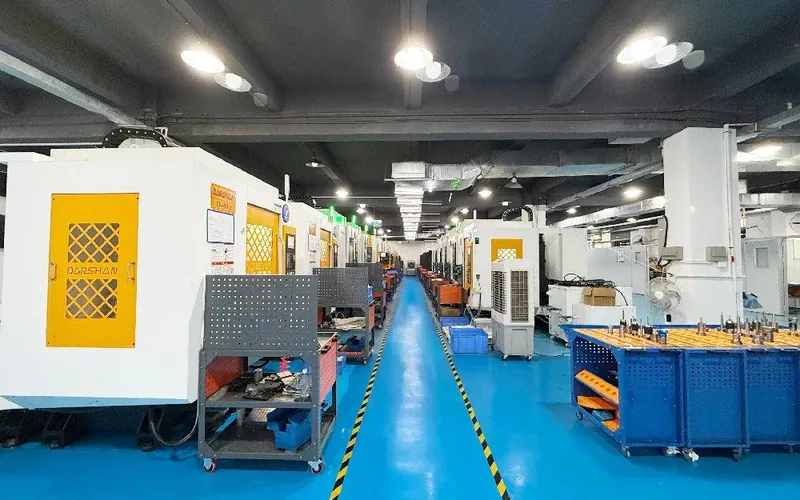
ทั้งสองทำงานบนเครื่องเดียวกัน — แต่มีกระบวนการต่างกันและมีต้นทุนต่างกัน คู่มือการปฏิบัติในการเลือก
อ่านบทความ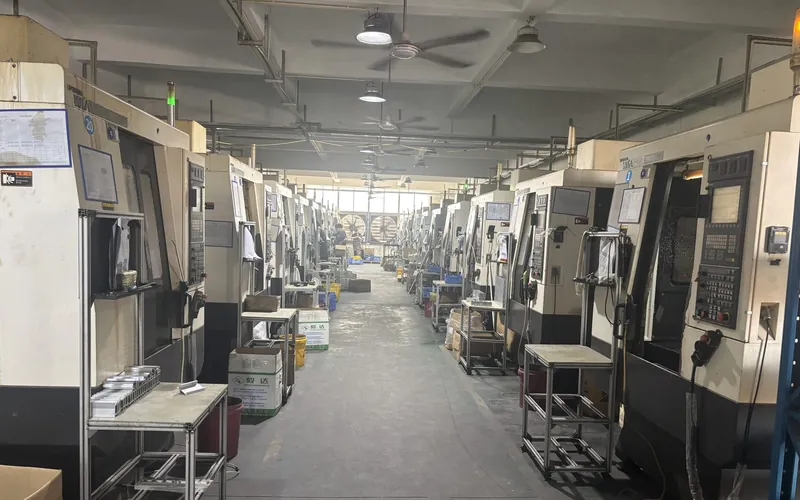
ความสามารถของกระบวนการไม่ใช่การตรวจสอบ แต่เป็นการจัดกลุ่มเครื่องจักร ระเบียบวินัยด้านความร้อน และการวัดทุกรอบ ภายในเส้นปริมาณของเรา
อ่านบทความแผ่นเย็นแลกเปลี่ยนการนำความร้อนกับความสามารถในการขึ้นรูป น้ำหนัก และต้นทุน สิ่งที่เราได้เรียนรู้ในการผลิตในปริมาณมาก
อ่านบทความ
ส่งแบบร่าง CAD ของคุณมาให้เรา — ทีมวิศวกรของเราจะตอบกลับ DFM ข้อเสนอแนะและใบเสนอราคาอย่างเป็นทางการภายใน 24 ชั่วโมง
ขอใบเสนอราคา ทีมวิศวกรรมอีเมล์